

50.0 Почему износ всегда происходит на локтях?
2026-09-22
В конвейерных системах шахт, электростанций, дноуглубительной и химической промышленности существует явление, доставляющее головную боль мастерам по эксплуатации и техническому обслуживанию: для трубопровода подойдет прямой участок, но колена, доля которых составляет менее 10%, всегда изнашиваются первыми, первыми пропускают материал и первыми заменяются. Локоть, почему это «недолговечный призрак» во всем конвейере?
1.0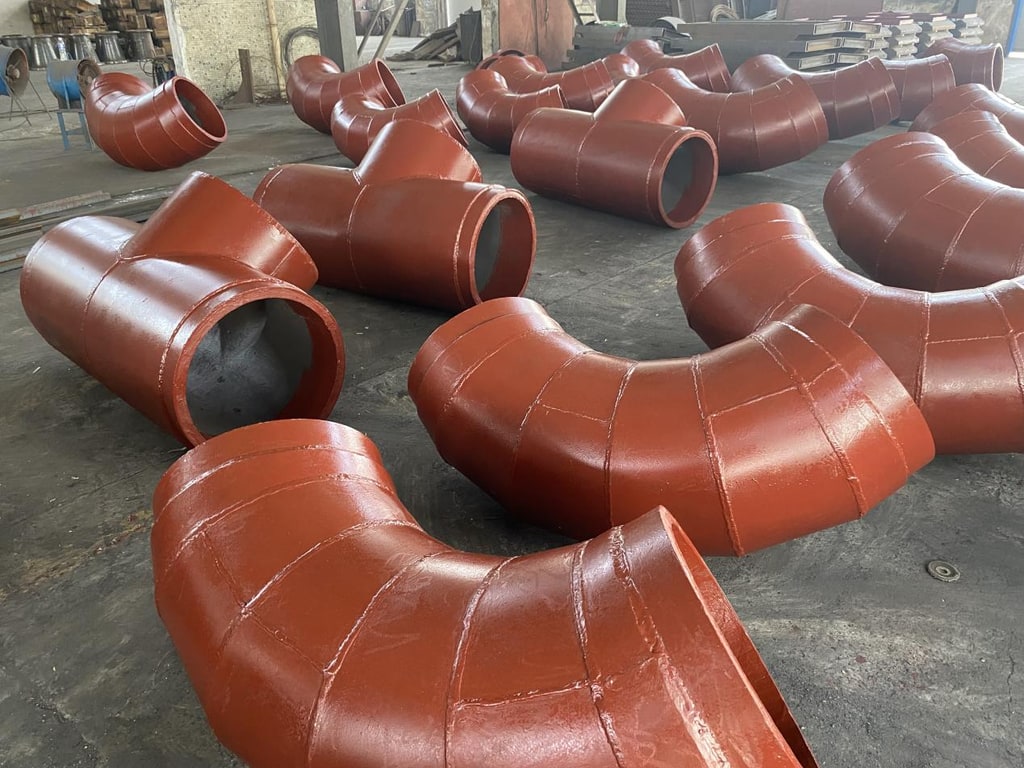 Траектория частиц
Когда материал течет по прямой трубе, частицы в основном продвигаются параллельно стенке трубы, при этом основной силой является трение скольжения, а износ происходит равномерно и медленно.
Но как только вы входите в поворот, ситуация меняется. По инерции твердые частицы будут продолжать вырываться в первоначальном направлении, пока не ударятся о внешнюю дуговую стенку колена и не будут вынуждены изменить направление.
Это столкновение превращает обычное трение скольжения в ударный износ. При этом чем крупнее и тяжелее частицы, тем сильнее инерция, тем «неохотнее поворачиваются» и тем сильнее удар. Хотя такие частицы, как летучая зола, минеральный порошок и кварцевый песок, мелки, они часто попадают в трубу со скоростью от одного до двадцати метров в секунду. Стенка трубы неоднократно подвергается бомбардировкам, и вскоре произойдет локальное утонение.
2.0 Локти повреждаются не от скрежетания, а от ударов.
Многие думают, что износ локтей – это просто «скрежетание», но на самом деле все далеко не так просто. Когда частицы ударяются о стенку трубки, одновременно работают три механизма:
• Ударное долбление: частицы сильно ударяются о стену под большим углом, «долбя» материал в ямки слой за слоем;
• Микрорезка: Острые угловатые частицы (кварцевый песок, кокс и т.п.) разрезают стену под небольшим углом, словно бесчисленное количество микроножей, «пропахивая» канавки на стенке трубы;
• Усталостное растрескивание: после неоднократного воздействия на поверхность материал подвергается пластической деформации, образует микротрещины и, наконец, отваливается на куски из-за усталости.
3.0 В локте «невидимый ускоритель»: вторичное течение
Воздействие частиц — это только первый шаг. После входа в колено жидкость под действием центробежной силы образует пару спиральных потоков, вращающихся в противоположных направлениях – в технике это называется вторичным потоком (вихрь Дина). Эта пара спиральных потоков будет скручивать частицы, заставляя их неоднократно подпрыгивать, вращаться, а затем смывать стенки трубы, полностью портя траектории их движения.
Исследования численного моделирования показывают, что частицы центробежной силой прижимаются к внешней стороне колена и концентрируются на небольшой площади для повторного удара. Точка максимального износа обычно появляется в средней и задней части внешней дуги локтя (около 70–90°), а не распределяется равномерно по всему локтю. За счет инерционной экструзии и вторичного перемешивания потока концентрация частиц на внешней стороне колена моментально взлетает, образуя фиксированную «зону очистки» — именно поэтому колена на месте всегда шлифуют леску только снаружи, оставляя внутреннюю часть почти неповрежденной, и в конце концов создают глубокую канавку или даже прямое отверстие.
4.0 Полезно ли утолщать стенку трубы?
Первая реакция многих производителей такая: раз колено быстро стачивается, то увеличьте толщину стенки или используйте более твердый сплав. В этой идее есть доля правды. Утолщение стенки трубы увеличивает время износа, но не меняет фундаментальной проблемы, заключающейся в том, что износ концентрируется на внешней дуговой поверхности колена. Более того, увеличение толщины стенок означает увеличение стоимости, увеличения веса и более трудоемкой установки и замены.
Что еще более важно, типичным отказом колена является «локальная перфорация» — износ сосредоточен на небольшом участке сзади возле выпускного отверстия, а толщина стенок остальных частей остается целой, и колено приходится сдавать в лом целиком. Простое утолщение равносильно трате всех затрат на «неизношенные детали». Реальное решение — начать с самого материала — использовать материалы, которые могут противостоять ударам, резанию и усталости, одновременно устраняя удары и эрозию частиц.
 5.0 Преимущества биметаллического износостойкого колена
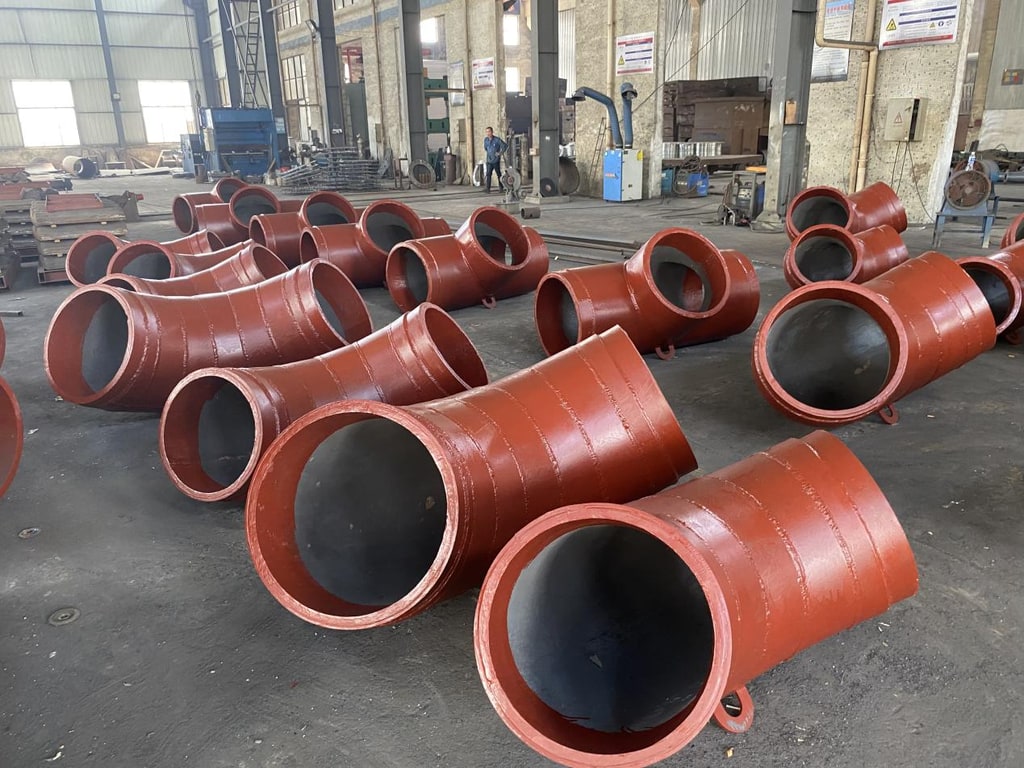
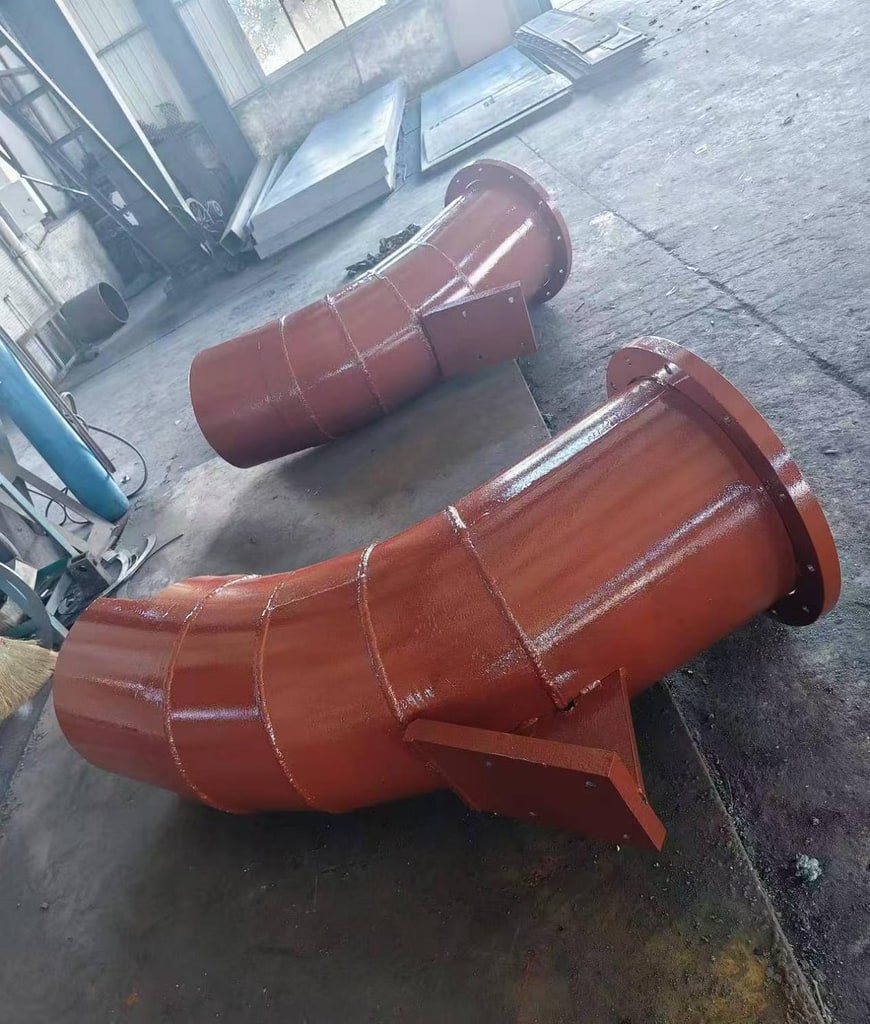
Биметаллическое износостойкое композитное колено: Jiangsu Cathay Machinery Manufacturing Co., Ltd. сначала отливает износостойкий слой в процессе литья в песчаные формы, а литейным материалом футеровки является чугун из сплава с высоким содержанием хрома. Затем, в процессе термообработки, внутренняя и внешняя твердость износостойкого литейного слоя одинакова, со средним значением HRC от 58 до 62. Затем с помощью обсадных труб, сварки и других процессов на внешней стороне литейного слоя компаундируются Q235 или другие бесшовные стальные трубы из других материалов, так что биметаллическое износостойкое колено обладает как высокой твердостью, так и износостойкостью, а также достаточной ударопрочностью и вязкостью. Средний срок службы биметаллического износостойкого колена может достигать 3–5 лет, что в 3–5 раз больше, чем у колен из обычного сплава, что значительно снижает стоимость и время замены и обслуживания. Это наиболее прочное и стабильное колено для транспортировки шлама, предназначенное для использования в системах транспортировки шахт, электростанций, дноуглубительных работ и химической промышленности.
Применимые сценарии
- Горнодобывающая промышленность: трубопровод транспортировки хвостов, режущий колено шаровой мельницы.
- Тепловая энергетика: система золоудаления угольной электростанции, трубопровод угольной мельницы.
- Цемент: колено для транспортировки сырой муки/клинкера.
- Металлургия: вдувание доменного угля, спекание пылеулавливающих труб.